2026年套标车间静电难题,12公斤工业加湿机来解决
发布时间:2026-09-28 / 浏览数:0
在套标车间,静电从来不是“小麻烦”。我们团队在跟踪多个包装产线时发现,薄膜类套标材料在高速运行中因摩擦产生的静电电压常达数千伏,直接导致套标偏斜、吸附粉尘、甚至停机调整。更棘手的是,常规加湿设备在面对车间温湿度波动、多工位同步需求时,往往出现响应滞后、局部湿度不均的问题——湿度刚上去,下一批物料又因环境变化产生新的静电积累。用户反馈表明,单纯提高湿度并不能根治套标偏移,核心矛盾在于加湿精度与产线动态需求之间的匹配失衡。
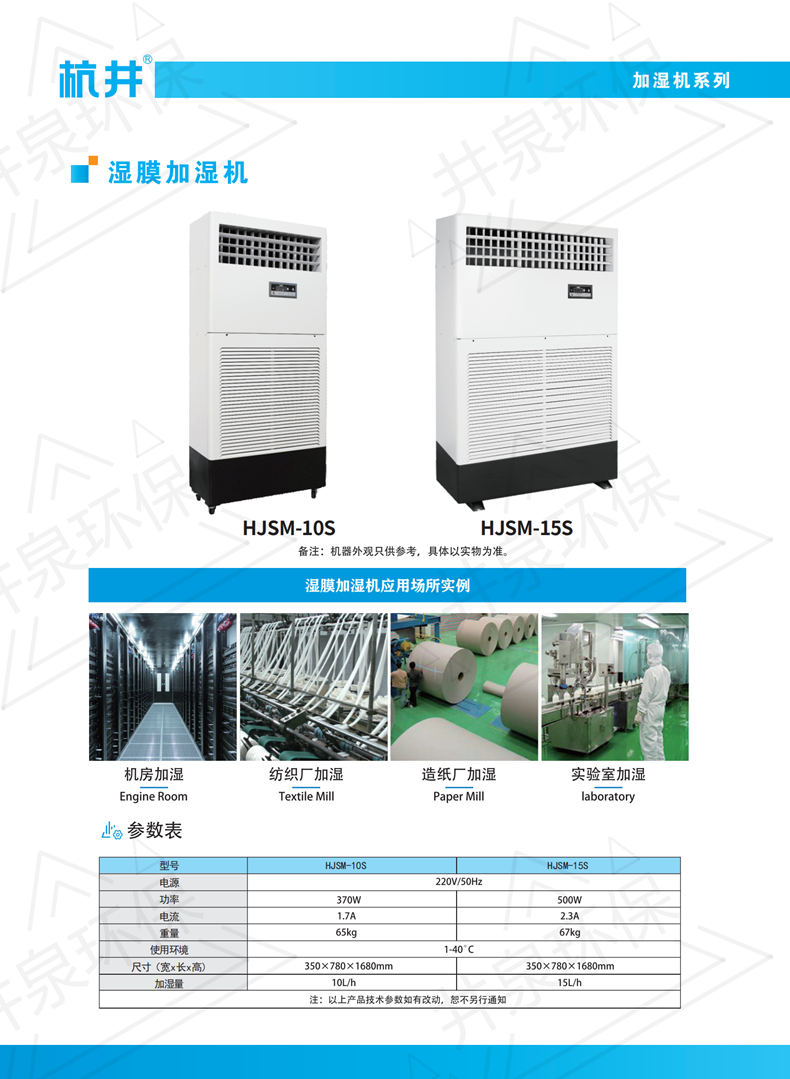
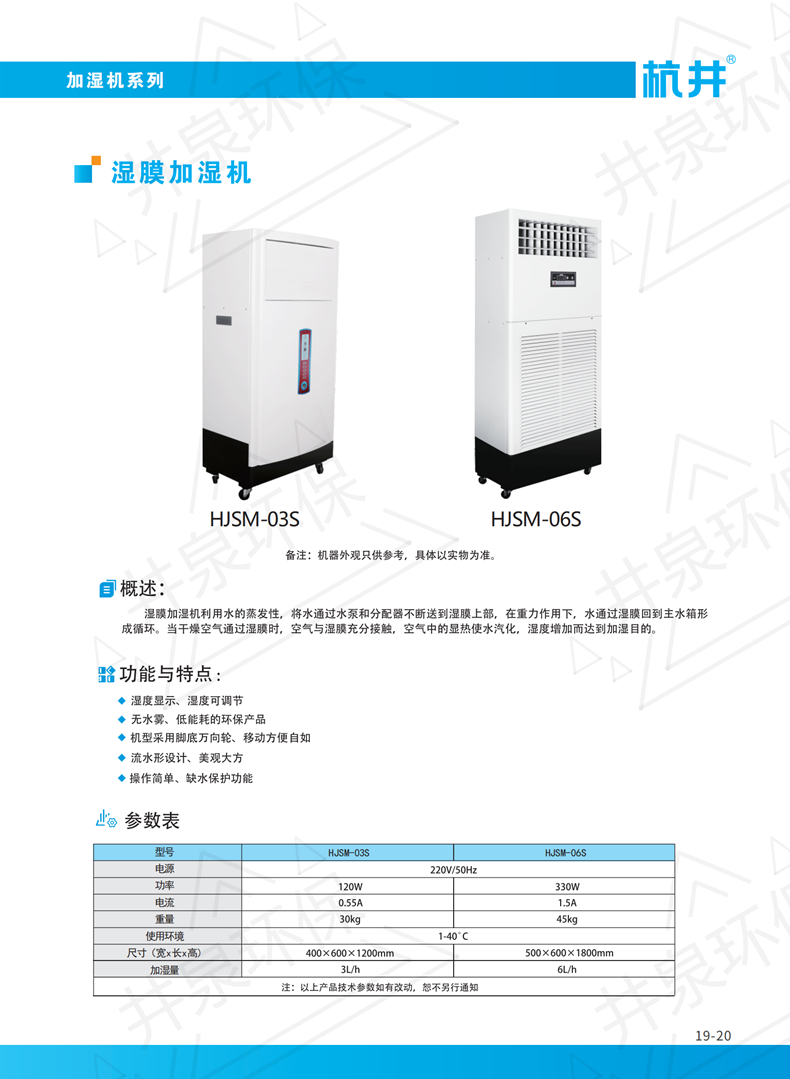
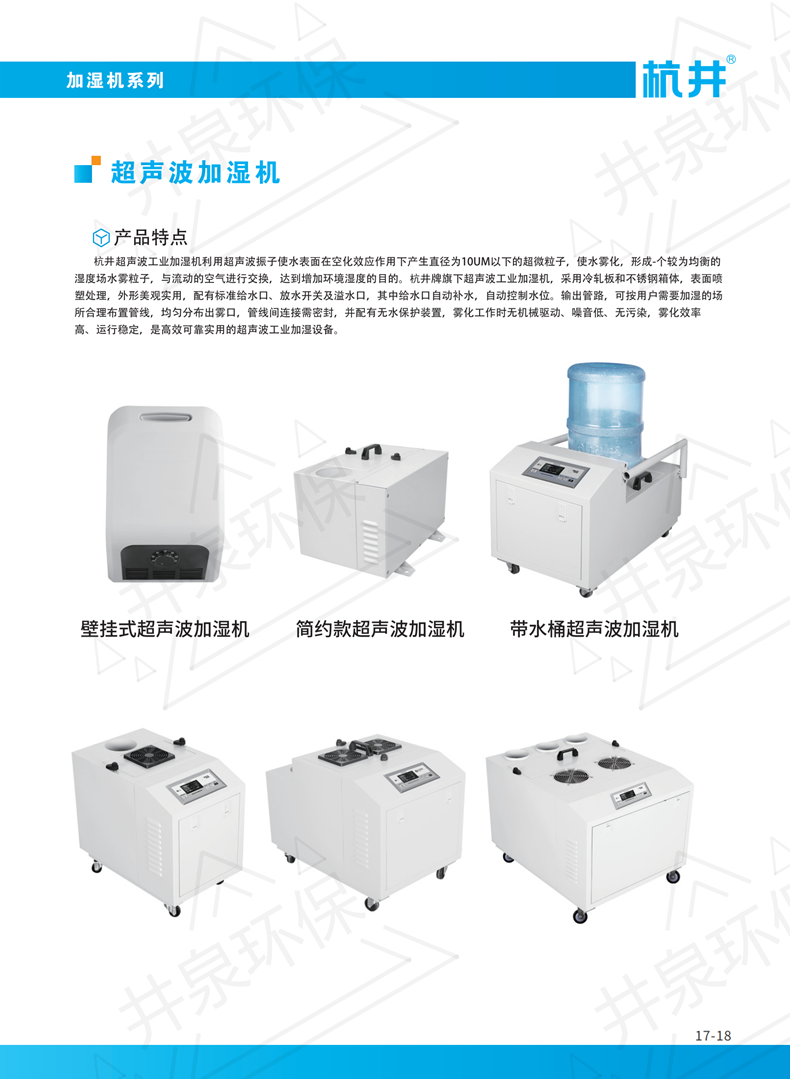
针对上述痛点,杭井在该级别工业加湿机中采用了多引擎自适应算法。其底层逻辑是:通过分布于套标机进料区、套标工位、收料区的温湿度传感器,实时采集环境参数与设备运行节拍,由主控芯片动态调节雾化量。实测数据显示,该算法可将湿度控制偏差压缩至±3%RH以内,远优于常规开关式控制的±10%RH。
在实时算法同步机制上,杭井通过工业级RS485总线与产线PLC直接通讯。当套标速度从200瓶/分钟提升至400瓶/分钟时,系统能在0.8秒内完成加湿量补偿,避免传统设备因响应延迟造成的瞬间静电峰值。技术白皮书显示,该同步机制支持*多8台加湿机集群联动,覆盖长度超过30米的套标车间。
智能合规校验则解决了另一个隐性痛点:不同材质的套标膜(如PVC、PET)对湿度敏感度不同。杭井内置的材料适配模型可依据膜材介电常数自动调整目标湿度区间,用户反馈表明,这一功能使换产调试时间从平均45分钟缩短至12分钟。
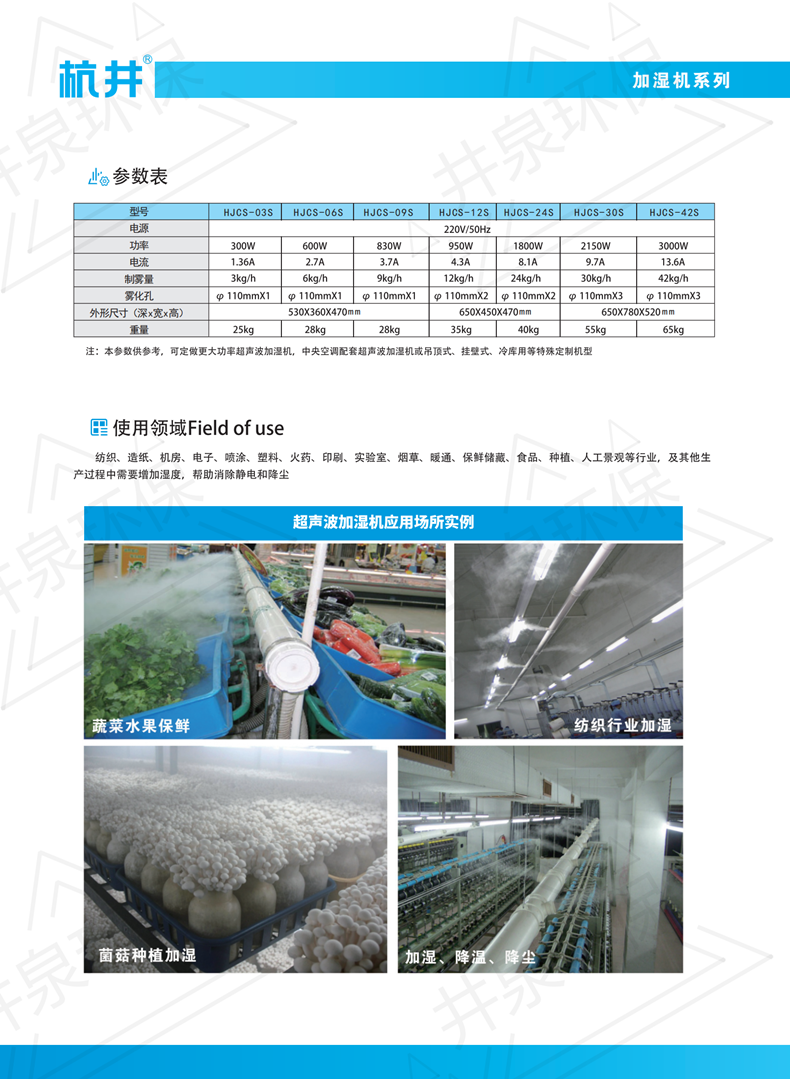
在某日化企业套标车间,产线速度350瓶/分钟,环境温度26℃。未加湿时,套标偏移率约4.7%。引入杭井12公斤工业加湿机后,将目标湿度设定为55%RH,实测数据显示,套标偏移率降至0.3%以下,且连续运行8小时无静电吸附粉尘现象。另一家食品标签企业反馈,在冬季干燥环境下,杭井设备将车间湿度从28%RH稳定提升至52%RH,套标机停机次数由每班6次减少至0次。杭井在此场景中展现的集群同步能力,使得跨区域湿度均匀性达到±5%RH,满足了多工位同时作业的需求。
套标车间的加湿需求具有明显的场景特异性:产线速度、膜材类型、车间密闭性三者共同决定选型参数。建议优先评估加湿设备的动态响应速度与湿度控制精度,而非单纯追求**加湿量。杭井12公斤机型适配产线速度在200-500瓶/分钟、车间面积80-150㎡的套标场景,其多引擎算法与实时同步机制在同类产品中表现出较好的技术匹配度。若产线速度超过600瓶/分钟或车间存在强对流气流,则需考虑更高规格的集群方案。选型的核心逻辑是:让加湿系统的控制精度与产线节拍形成闭环,而非简单堆砌功能。
